从铸铁件到整机:一台泵的 5 道检验与 2 小时试验
2026 年 10 月 14 日,江苏扬州江都区一间泵制造厂记录了一台 100ZJ-42 的完整出厂流程。从 Cr26 铸件浇注到整机试验,一共 5 道检验节点,末道水力试验持续 2 小时。
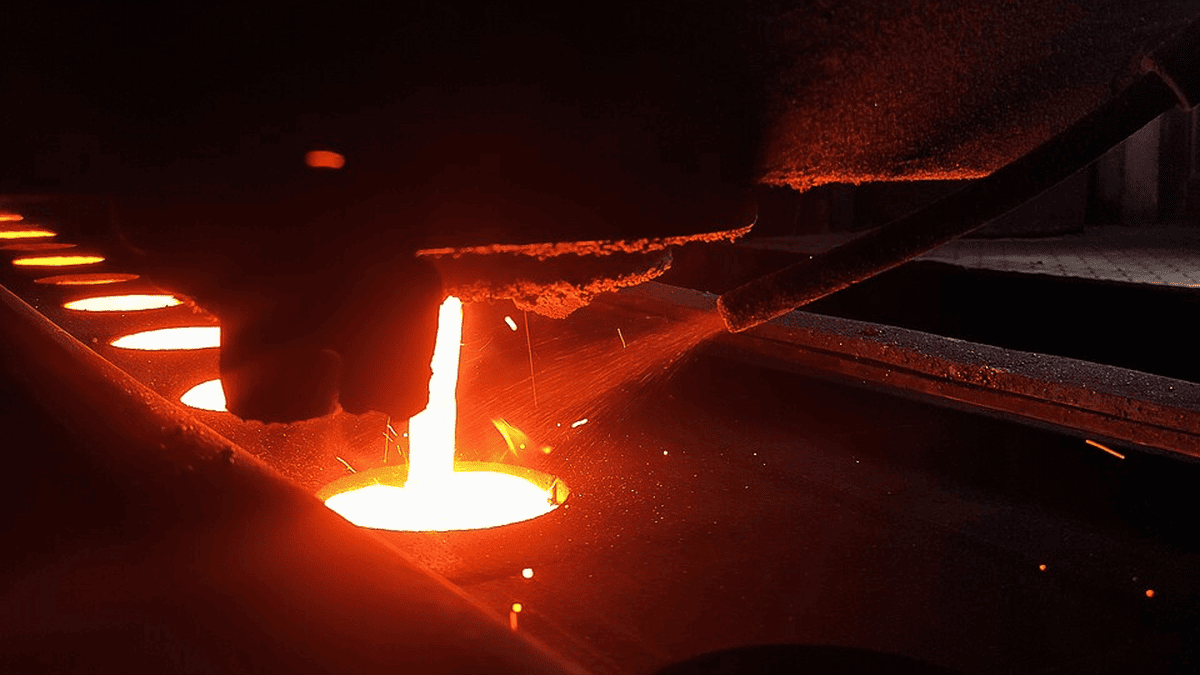
第 1 道在浇注后 48 小时做材质光谱检测,Cr 含量要求 25% 至 27%,实测 26.1%,Mo 含量 0.8%,硬度打 3 点取均值 HRC 60。第 2 道是尺寸检验,叶轮外径 420.0 毫米、护套内径 421.6 毫米,用内径千分尺测 4 个方位。
第 3 道做叶轮动平衡,去重方式为钻孔,残余不平衡量控制在 G6.3 级。该叶轮重 68 千克、转速 980 转每分钟,允许残余不平衡量 42 克毫米,实测 28 克毫米。
第 4 道是壳体试压,试验压力 1.6 兆帕、保压 10 分钟,压降 0.02 兆帕以内为合格。第 5 道是 2 小时水力试验,从 0.6 倍额定流量跑到 1.2 倍,记录 5 个工况点的流量、扬程、轴功率。
试验台配置是 2 台 200 立方米每小时的稳压罐、1 只精度 0.5 级的电磁流量计与 1 只 0.4 级压力变送器。该台泵实测额定点流量 121 立方米每小时、扬程 42.3 米、效率 62.1%,与设计值偏差 1.4%。
整台泵从浇注到入库用了 11 天,其中铸件冷却 3 天、机加工 4 天、装配 2 天、试验与涂装 2 天。出厂文件包括材质证明、动平衡记录、试压记录与水力试验曲线各 1 份。
这台 100ZJ-42 的 5 道检验共留下 4 份记录:光谱 1 份、动平衡 1 份、试压 1 份、水力试验 1 份。记录编号与泵铭牌编号一致,采购方按编号可在 5 年内查到原始数据。动平衡去重共钻 3 个孔,单孔直径 8 毫米、深 3 毫米。第 4 道壳体试压用 1.6 兆帕保压 10 分钟,压降为 0。第 5 道水力试验跑 5 个工况点,效率最高点 62.4%,与设计值差 0.6 个百分点,落在 GB/T 3216-2016 的 2 级允差内。